15895046664
 全国服务热线
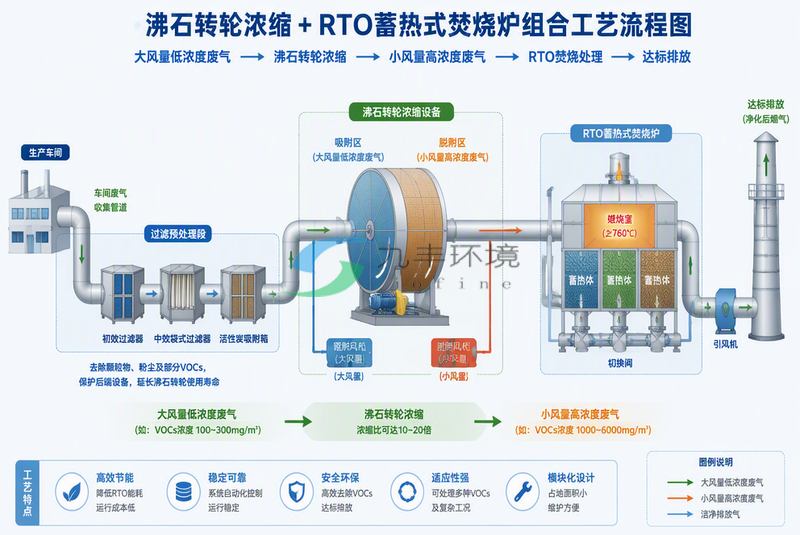
在涂装、印刷、电子制造等行业生产过程中,企业常常面临一个棘手问题:排放的有机废气浓度不高,但风量却很大。这类低浓度大风量VOCs废气如果直接进入催化燃烧或蓄热焚烧设备,不仅能耗惊人,而且难以维持自持燃烧温度,处理成本居高不下。沸石转轮浓缩设备正是针对这一工况开发的核心预处理单元,通过将大风量低浓度废气浓缩为小风量高浓度废气,再送入后续燃烧设备处理,使整体运行能耗和设备投资明显下降。
沸石转轮的工作原理与结构组成
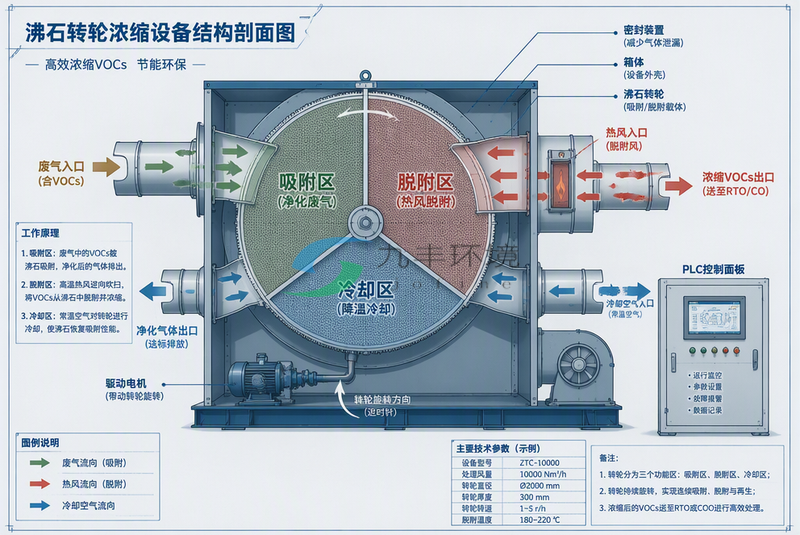
沸石转轮设备的核心部件是沸石吸附转轮,整台设备由吸附转轮、驱动电机、箱体、密封装置、加热脱附系统、冷却系统和PLC控制系统组合而成。转轮本体沿圆周方向划分为三个区域:吸附区、脱附区和冷却区,三个区域同时工作但功能各异。
含有机污染物的废气首先经过预处理(通常为过滤除尘)后进入吸附区,废气中的VOCs分子被沸石孔道物理吸附,净化后的气体直接排入大气。随着转轮以每圈2至6转的速度缓慢旋转,吸附饱和的沸石区域转入脱附区。在脱附区,180至220摄氏度的热风逆向吹扫沸石,将吸附的有机物脱附出来,形成浓度提升10至20倍的小风量高浓度废气。脱附后的沸石随即进入冷却区,由常温空气降温后重新回到吸附区,形成连续循环。
这种浓缩燃烧组合工艺的巧妙之处在于:原本需要处理十万立方大风量的燃烧设备,经过转轮浓缩后只需处理五千至八千立方的小风量,设备体积和燃气消耗量成倍下降。
典型应用场景与行业适配
沸石转轮浓缩设备在汽车整车涂装、卷材涂覆、凹版印刷、半导体清洗、医药制剂等行业的VOCs治理中应用广泛。以汽车涂装线为例,喷漆室和流平段排出的废气通常TVOC浓度在100至300毫克每立方米之间,风量动辄十万立方以上,直接焚烧的天然气费用让不少企业望而却步。加装沸石转轮后,浓缩比通常控制在10至15倍,脱附废气TVOC浓度可达1500至3000毫克每立方米,配合RTO或CO催化燃烧设备使用,在废气浓度达到自持点后基本无需额外补充燃料。
印刷行业的情况类似。凹印和复合工序产生的含酯类、酮类有机废气,虽然单点浓度不低,但被车间大排风量稀释后往往低于500毫克每立方米。沸石转轮对甲苯、乙酸乙酯、丁酮等常见溶剂的吸附效率通常在90%以上,浓缩后的废气进入RTO焚烧能够稳定运行。
需要指出的是,沸石转轮对废气组分有一定选择性。对于沸点较高、分子量较大的有机物(如某些增塑剂、硅氧烷),沸石孔道容易发生不可逆吸附,导致转轮效率衰减。遇到这类工况时,需要在前端增设冷凝或洗涤预处理,将高沸点组分截留后再进入转轮。
选型设计的关键参数考量
选型设计环节有几个参数绕不开。
先看风量与浓缩比。根据车间实际排风量确定转轮规格,常见转轮直径从1.5米到4米不等。浓缩比的选择需兼顾废气初始浓度和后续燃烧设备的处理能力,一般取值10至20倍。浓缩比过高会导致脱附废气浓度超过爆炸下限的25%,存在安全隐患。
沸石材料本身的选型同样关键。目前工程上多采用疏水性沸石分子筛,其对有机物的吸附容量和耐热性能直接影响转轮寿命。装填量决定单位时间处理能力,设计时通常预留15%至20%的余量应对工况波动。
脱附系统的温度控制是另一个重点。热风温度一般设定在180至220摄氏度之间,温度偏低脱附不干净,偏高则可能损伤沸石骨架结构。脱附风量约为处理风量的十分之一到十五分之一,加热方式看现场条件,电加热和燃气换热都有成熟案例。
密封间隙也不能忽视。转轮各区域之间的密封好不好直接决定浓缩效率,工程上对密封间隙的要求通常压在3毫米以内,整体泄漏率控制在1%以下才算合格。
运行维护要点
设备投运后,日常维护的核心是保证转轮吸附性能的稳定性。每三至六个月需要检查过滤段压差,及时更换初效和中效过滤棉,防止粉尘进入转轮堵塞沸石孔道。转轮表面如果出现有机物残留累积,可通过高温再生程序(250至280摄氏度热风持续吹扫4至8小时)恢复吸附性能。
电气控制这块,PLC要实时盯着吸附区进出口浓度、脱附温度和转轮转速。如果吸附区出口浓度持续往上走超过设定阈值,说明沸石快吸饱了,得调转轮转速或者查脱附系统是不是出了问题。各区域温度传感器和浓度检测仪定期校准,是保证数据靠谱的前提。