15895046664
 全国服务热线
电镀车间里,酸洗、碱洗、电镀、化学抛光等工序会释放大量酸碱气体。盐酸雾刺激性强、硫酸雾腐蚀性大,氮氧化物还带棕红色烟雾,这些废气如果不加收集直接排放,车间环境和周边大气都会受影响。喷淋洗涤塔作为湿法吸收的核心设备,在电镀行业的酸碱废气治理中用得比较普遍,但实际选型设计中有不少细节值得注意。
一、电镀车间废气来源与特性分析
电镀生产线产生的废气种类和浓度跟工艺段直接相关。镀前处理段的酸洗工序以盐酸、硫酸为主,浓度高时能看到明显的白色酸雾;化学抛光和电解抛光常产生氮氧化物,这类气体呈棕红色,毒性较大。碱洗脱脂段则主要释放碱雾,以氢氧化钠挥发物为主。此外,氰化电镀槽还会逸出氰化氢气体,处理时需要特别谨慎。
从风量上看,一条中型电镀线各槽的局部排风量加起来通常在5000到15000立方米每小时的范围。废气温度一般接近室温,但化学抛光槽液温升高时,排气温度可达40到50摄氏度。废气中的酸碱浓度波动较大,跟槽液浓度、液面面积、搅拌强度和排风罩形式都有关系。
二、喷淋洗涤塔的结构与工作原理
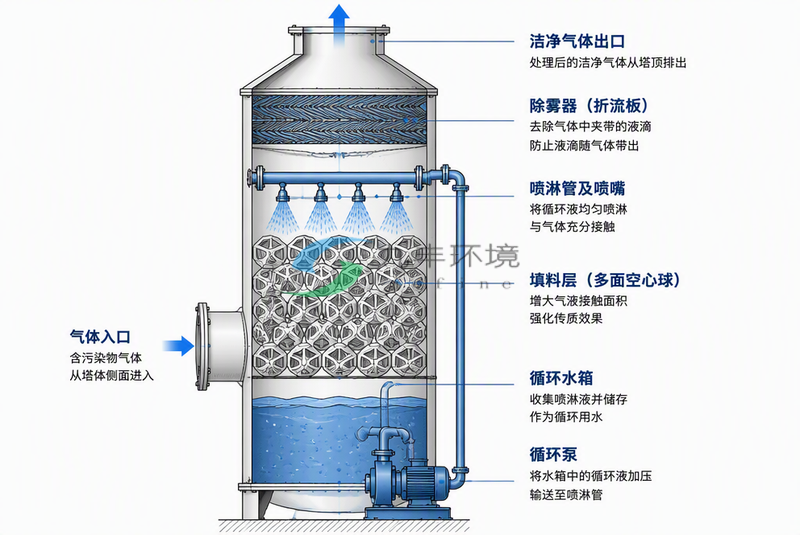
喷淋塔的主体结构包括塔体、进气口、填料层、喷淋系统、除雾器、循环水箱和循环泵。废气从塔底侧面或底部进入,先经过下层的预洗涤段,大颗粒液滴和部分可溶气体在此被初步截留。随后气体向上穿过填料层,填料通常采用多面空心球或鲍尔环,材质根据介质选PP或陶瓷。填料的作用是增大气液接触面积,让废气在曲折的通道中与自上而下的喷淋液充分接触。
喷淋液由循环泵从底部水箱抽出,经顶部的喷嘴以雾状喷洒到填料层表面。对于酸性废气,循环液中一般投加氢氧化钠溶液,浓度控制在2%到5%之间;碱性废气则用稀硫酸或盐酸中和。净化后的气体经过塔顶的除雾器,截留携带的液滴后通过排气筒排放。
三、选型设计中的关键参数
空塔气速是决定塔径的核心参数。电镀废气处理中,空塔气速一般取0.8到1.5米每秒。气速太低则处理效率不足,气速过高容易导致喷淋液被气流带出,增加除雾器负荷。实际设计中,可以先根据总风量计算塔径,再校核气速是否在合理范围。
液气比指单位体积废气对应的喷淋液量,通常取0.5到2.0升每立方米。电镀废气浓度不算特别高,液气比控制在1.0升每立方米左右基本能满足要求。如果废气中酸雾浓度波动大,可以适当提高液气比余量。填料层高度直接影响气液接触时间,一般设计为1到2米,可以采用双层填料中间设置喷淋管的布置方式,上下层填料高度各0.8到1米。
循环液的pH值是判断中和反应是否充分的重要指标。处理酸性废气时,循环液pH应维持在8到10之间,当pH降到7以下时需要补加碱液。不少电镀厂在循环水箱上加装了pH在线监测和自动加药装置,效果比人工投加稳定得多。
四、材质选择与防腐要求
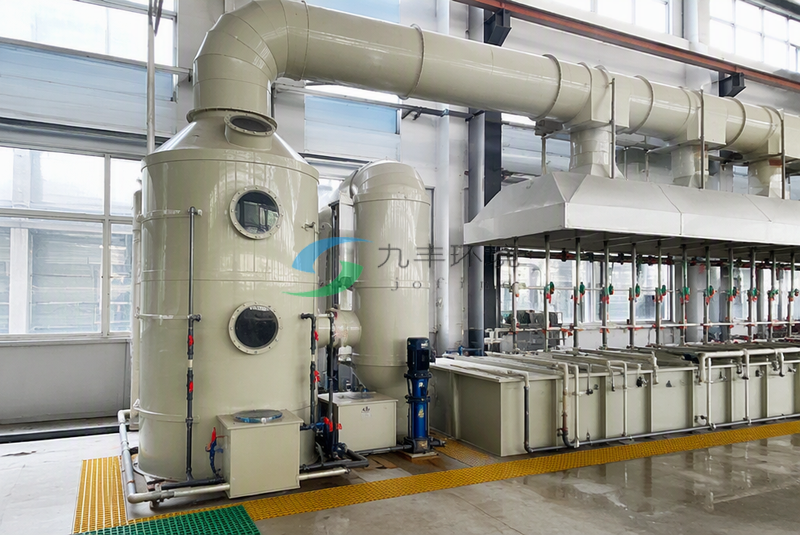
电镀废气腐蚀性较强,塔体材质的选择直接关系到设备寿命。目前用得比较多的有三种:PP(聚丙烯)、玻璃钢和不锈钢。PP材质成本较低、耐酸碱性能好,但耐温性有限,长期运行温度不宜超过80摄氏度。玻璃钢可以根据废气成分定制树脂配方,耐腐蚀性能和结构强度都不错,但老化后可能开裂。不锈钢(304或316L)耐温、耐压、结构强度好,在高温和强腐蚀环境中优势明显,但价格偏高。
实际工程中,如果废气温度不高且以盐酸雾为主,PP喷淋塔的性价比比较高。化学抛光段产生的高温含氮氧化物废气,建议用不锈钢塔体或者玻璃钢塔体配合耐高温填料。
五、安装调试与日常运行维护
喷淋塔安装时要注意几个细节。进风管道应保持微坡向塔体方向,防止管内冷凝液积聚。循环泵进水口要加装过滤网,避免填料碎片堵塞泵体。喷嘴安装后要逐个检查雾化效果,发现堵塞或偏流及时清理。
日常运行中最常见的问题有几个。一是喷嘴堵塞,循环液中的杂质或者生成的盐类结晶会逐渐堵住喷嘴孔径,表现为喷淋量下降、压差变化,建议每两周检查清洗一次。二是填料结垢,硬水地区循环液长期使用后钙镁离子沉积在填料表面,造成气流短路,严重时需要更换填料。三是除雾器带液,如果排风口出现明显水雾,多半是除雾板变形或者气速超标。循环液每周排放一次,清洗水箱后重新配制,废液需排入厂区废水处理系统经中和沉淀后达标排放。
六、组合工艺的工程实践
单纯靠一台喷淋塔,有时候处理效果达不到排放要求。实际电镀废气治理工程中,常采用"喷淋塔加活性炭吸附"或多级喷淋的组合工艺。对于含氮氧化物的废气,单级碱液喷淋的去除效率有限,因为一氧化氮不溶于水和碱液。工程上通常采用两级串联喷淋:前段用高锰酸钾或尿素溶液氧化吸收,后段再用碱液吸收,经过两级处理后去除率能提升到90%以上。对于含氰废气,必须先经过碱液喷淋吸收,再接氯氧化破氰工序,pH和氧化还原电位都需要在线监测。
综合来看,喷淋洗涤塔在电镀行业酸碱废气治理中的应用已经比较成熟,关键在于根据具体工艺段的废气特性做好选型匹配,材质、填料、液气比和循环液控制这几项参数选对了,设备运行效果和寿命才有保障。