15895046664
 全国服务热线
在金属加工车间里,打磨、抛光、切割等工序产生的粉尘浓度往往远超想象。以铸铁件打磨为例,手工角磨机作业时局部粉尘浓度可达每立方米数十毫克,若没有有效的收集手段,细微颗粒很快弥漫整个车间。打磨抛光除尘工作台正是针对这一场景设计的局部排风设备,将产尘点控制在操作台面上方,从源头截留粉尘,兼顾工人职业健康防护和车间环境达标。
一、打磨抛光除尘工作台的工作原理与结构组成
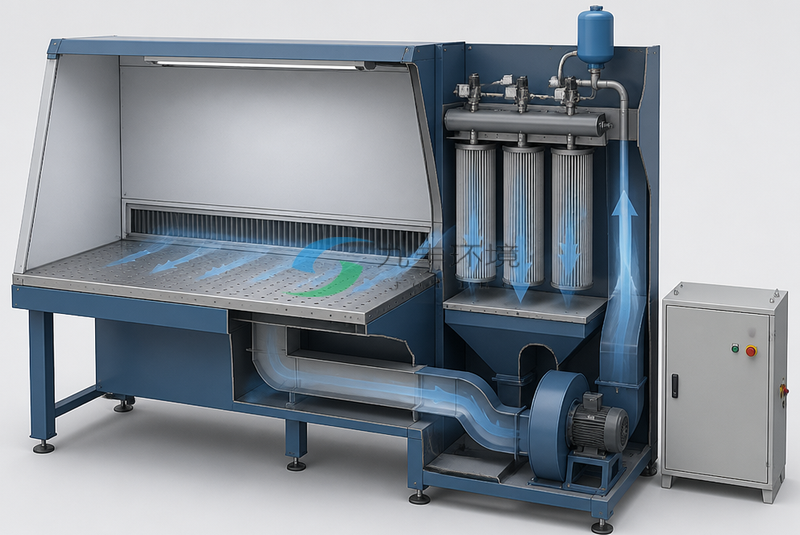
除尘工作台的核心思路是"就近捕集、过滤净化、达标排放"。设备整体由台面系统、吸尘风道、过滤单元、清灰装置、风机和电气控制箱等部分组成。操作工在台面上进行打磨或抛光时,打磨工具与工件摩擦产生的粉尘在风机形成的负压气流引导下,通过台面上均匀分布的条形吸尘口进入风道,含尘气流随后被导向过滤单元。
过滤单元通常采用褶皱式滤筒,材质多为聚酯纤维或覆膜处理滤料,过滤精度可达0.3微米以上,对呼吸性粉尘的捕集效率较高。干净空气透过滤筒后由风机排至室外或循环回车间内部。积累在滤筒表面的粉尘层则通过脉冲反吹或振打机构定期清除,落入底部抽屉式集尘盒中集中清理。
二、金属加工行业粉尘特性与设备选型考量
金属打磨粉尘的物化性质因加工材质不同而差异较大。碳钢打磨以氧化铁为主的粉尘,密度较大、沉降速度较快;铝镁合金打磨产生的粉尘则具有可燃可爆特性,粉尘层点燃温度在400至500摄氏度区间,悬浮粉尘云的爆炸下限约为每立方米30至60克,这类工况必须选用防爆型除尘工作台。不锈钢打磨产生的粉尘中含有铬、镍等合金元素,对滤筒耐腐蚀性提出了更高要求。
选型时需要关注几个参数。台面尺寸应根据常见工件的长宽确定,一般留出20%至30%的余量便于翻转操作;处理风量按台面吸尘口面积与控制风速的乘积计算,金属打磨建议控制风速不低于0.8米每秒;滤筒过滤面积根据风量和过滤比选型,过滤风速宜控制在0.8至1.2米每分钟之间,过高会导致阻力上升过快、清灰频繁。
三、安装调试与日常运维管理要点
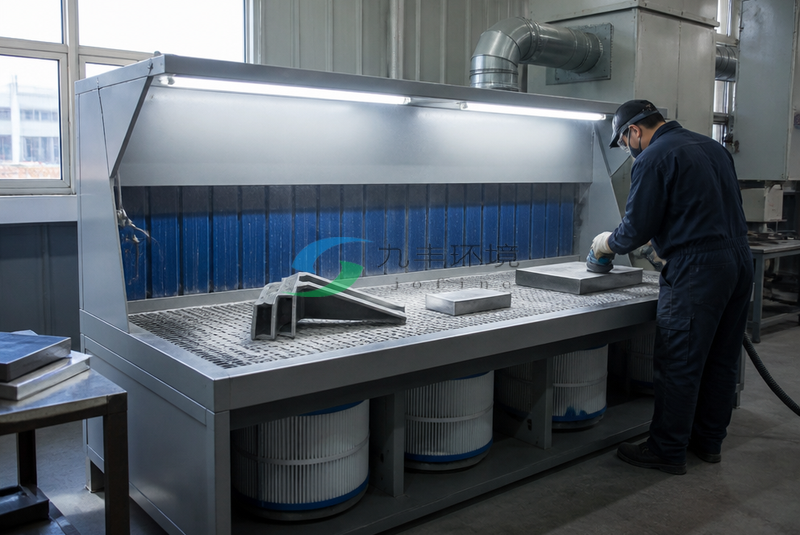
除尘工作台落地安装时需保持水平度,四角垫实防止运行振动移位。进风口至工件打磨点距离不宜超过0.5米,距离过大会导致捕集效率明显下降。排风管路如需接至室外,弯头数量尽量不超过两个,管道风速维持在12至16米每秒防止粉尘沉积。电气控制箱应单独供电,脉冲清灰的压缩空气需经过除油除水处理,供气压力保持在0.4至0.6兆帕。
日常运行中,建议每班次结束后清理一次集尘盒中的积灰,每周检查滤筒内外压差变化趋势,当压差升至初始值的1.5倍左右时说明滤筒表面粉尘层增厚,需检查脉冲阀是否正常工作或安排滤筒清洗。定期检查台面吸尘口有无工件边角遮挡,保持气流通道通畅。对于铝镁等可燃性粉尘工况,每周检查泄爆片和静电接地连接的完整性,禁止在除尘工作台周边堆放易燃物。
四、组合工艺与适用场景拓展
单纯的干式除尘工作台在处理含油雾或粘性粉尘时存在滤筒堵塞风险,此时可考虑"湿式打磨台+干式滤筒"的组合方案:前端通过水帘捕捉大颗粒和粘性粉尘,后端滤筒负责精细过滤。对于多工位集中作业的较大车间,也可将多台除尘工作台通过共用管网接入一台中央布袋除尘器,减少设备占地和维护点位。
从应用场景看,除尘工作台在五金冲压件去毛刺、焊接件焊缝打磨、模具型腔抛光、铸件浇冒口切割等工序中均有成熟的工程案例。不同场景的粉尘量和粒径分布有所区别,选型前建议实测产尘点浓度和粒径分布数据,再对照设备技术参数做出匹配。如果车间内存在多种打磨工况混合的情况,优先按粉尘量很大、粒径很细的工况选型,使设备处理能力有一定余量。
综合来看,打磨抛光除尘工作台作为局部通风除尘设备,在金属加工车间的职业卫生防护体系中扮演着重要角色。合理选型、规范安装和持续运维三者缺一不可,才能让设备在实际运行中达到预期的粉尘控制效果。